
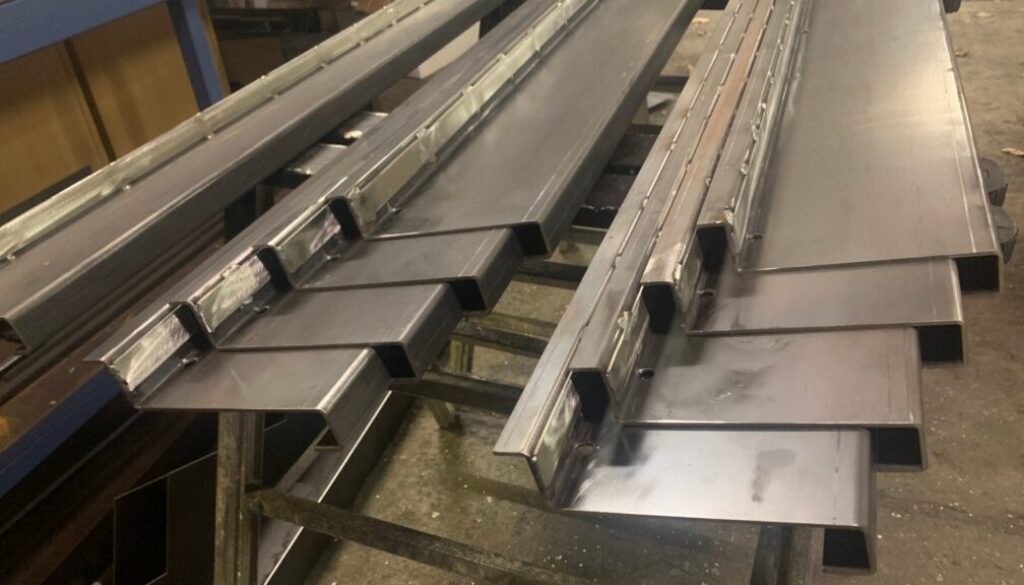
Blech abkanten lassen: Biegelänge, Radien und Biegefolge an der Abkantpresse
Blech abkanten lassen ist der Schritt, der aus einem flachen Zuschnitt ein Bauteil macht: Aus der gelaserten Platine wird ein Winkel, ein U-Profil, eine Konsole oder ein Gehäuse. Ob das Teil am Ende passt, entscheidet sich aber oft schon in der Zeichnung. Biegelänge, Innenradius, Schenkellänge und die Reihenfolge der Biegungen hängen eng zusammen. In diesem Beitrag erfahren Sie, wie das Abkanten an der Abkantpresse funktioniert, welche Maschine A-T-K dafür einsetzt und welche Angaben Ihre Anfrage braucht, damit Ihre Teile ohne Rückfragen in die Fertigung gehen.
Blech abkanten lassen: So entsteht die Biegung
Beim Abkanten liegt das Blech auf einem Unterwerkzeug mit V-förmiger Öffnung, der Matrize. Von oben drückt das Oberwerkzeug, der Stempel, das Blech in diese Öffnung. Wie tief der Stempel eintaucht, bestimmt den Winkel. Dieses Verfahren heißt Freibiegen oder Luftbiegen: Das Blech berührt die Matrize nur an ihren beiden Kanten und den Stempel nur an seiner Spitze. Damit lassen sich mit einem Werkzeugsatz viele verschiedene Winkel fertigen, gesteuert über die CNC.
Weil jedes Metall nach dem Biegen ein wenig zurückfedert, wird etwas über den Sollwinkel hinaus gebogen. Wie stark die Rückfederung ausfällt, hängt vom Werkstoff, von der Blechstärke und von der Werkzeugöffnung ab. Die Steuerung rechnet das ein. Bei neuen Teilen wird der Winkel am ersten Stück geprüft und das Programm bei Bedarf nachjustiert, bevor die übrigen Teile gekantet werden.
Die Abkantpresse bei A-T-K: Bystronic Xpert Pro 150/3100
A-T-K kantet auf einer Bystronic Xpert Pro 150/3100, Baujahr 2023. Die wichtigsten Daten laut Maschinenpark:
- Biegelänge: 3.100 mm
- Presskraft: 150 t
- Achsen: Y1, Y2, X1 und R
- Bombierung: CNC-gesteuert, automatisch in Echtzeit
- Steuerung: Bystronic
Die beiden Y-Achsen bewegen die Seiten des Pressbalkens unabhängig voneinander, damit der Balken parallel und gleichmäßig eintaucht. Die X- und die R-Achse gehören zum Hinteranschlag: X legt fest, wie weit hinten das Blech anliegt, und damit die Schenkellänge. R bestimmt die Höhe des Anschlags. So positioniert die Maschine das Blech für jede Biegung nach Programm, auch wenn mehrere Biegungen hintereinander folgen.
Biegelänge und Presskraft: Wie groß und wie stark darf das Teil sein?
Die Biegelänge ist die längste Kante, die in einem Hub gebogen werden kann. Bei A-T-K sind das 3.100 mm. Das passt zum Fiber-Laser, der Tafeln bis 3.000 × 1.500 mm schneidet: Ein Zuschnitt in voller Tafellänge lässt sich anschließend über die ganze Länge kanten. Was der Laser bei Stahl, Edelstahl und Aluminium leistet, lesen Sie im Beitrag Laserschneiden lassen.
Ob ein Teil abgekantet werden kann, hängt aber nicht nur von der Länge ab. Die nötige Presskraft steigt mit der Blechstärke, mit der Festigkeit des Werkstoffs und mit der Biegelänge. Sie sinkt, je breiter die Matrizenöffnung ist. Ein starkes Blech über die volle Länge braucht deutlich mehr Kraft als ein kurzer Winkel aus dünnem Blech. Edelstahl braucht bei gleicher Stärke mehr Kraft als Baustahl, Aluminium meist weniger. Eine pauschale Höchststärke für das Abkanten lässt sich deshalb nicht seriös angeben. Welche Kombination bei Ihrem Teil möglich ist, klärt A-T-K anhand Ihrer Zeichnung.
Innenradius und Mindestschenkel: Was die Werkzeugöffnung vorgibt
Ein abgekantetes Blech hat nie eine scharfe Innenecke, sondern immer einen Radius. Beim Freibiegen ergibt er sich vor allem aus der Breite der Matrizenöffnung: Je breiter die Öffnung, desto größer der Innenradius. Die Öffnung wiederum wird nach der Blechstärke gewählt. Dickeres Blech braucht eine breitere Öffnung, und damit wird auch der Radius größer.
Daraus folgt der Mindestschenkel. Ein Schenkel muss lang genug sein, dass das Blech während des ganzen Biegevorgangs auf beiden Kanten der Matrize aufliegt. Ist er zu kurz, rutscht er in die Öffnung und der Winkel wird ungenau. Wer bei dickem Blech sehr kurze Schenkel braucht, spricht das am besten früh an. Manchmal ist dann eine andere Teilung oder ein anderer Zuschnitt die bessere Lösung.
Bei Aluminium kommt hinzu, dass manche Legierungen bei zu kleinem Radius an der Außenseite einreißen können und die Walzrichtung eine Rolle spielt. Die Einzelheiten dazu stehen im Beitrag zur Aluminium-Sonderanfertigung. Für die Zeichnung gilt: Geben Sie den Innenradius nur dann als festes Maß vor, wenn er für die Funktion wichtig ist. Sonst lassen Sie dem Werkzeug den Spielraum.
Biegefolge: Warum die Reihenfolge der Biegungen zählt
Hat ein Teil mehrere Biegungen, muss jede einzelne an der Maschine erreichbar sein. Die Biegefolge legt fest, in welcher Reihenfolge gebogen wird. Bei einem einfachen Winkel ist das kein Thema, bei einem U-Profil, einem Kasten oder einem Teil mit gegenläufigen Kantungen sehr wohl: Ein bereits gebogener Schenkel kann beim nächsten Hub mit dem Stempel oder dem Pressbalken zusammenstoßen.
Typische Grenzfälle sind tiefe, schmale U-Profile, deren Schenkel höher sind als der Freiraum am Stempel, geschlossene Profile, die sich nach der letzten Biegung nicht mehr vom Werkzeug lösen lassen, und Laschen oder Ausschnitte direkt an der Biegelinie, die sich beim Biegen verziehen. Solche Teile sind oft trotzdem machbar: durch eine geänderte Reihenfolge, durch Freischnitte im Zuschnitt oder durch Aufteilen in zwei Teile, die anschließend verschweißt werden. Das lässt sich am besten klären, bevor die Zeichnung fertig ist. Wie aus mehreren Teilen eine verschweißte Einheit wird, beschreibt der Beitrag zu Blechbaugruppen.
Bombierung: Gleicher Winkel über die ganze Länge
Unter Last biegen sich Pressbalken und Tisch einer Abkantpresse minimal durch, in der Mitte stärker als an den Enden. Ohne Ausgleich wäre der Winkel bei langen Teilen in der Mitte flacher als außen. Die Bombierung gleicht das aus, indem sie den Tisch gezielt gegen die Durchbiegung wölbt. Bei der Xpert Pro 150/3100 geschieht das CNC-gesteuert und automatisch in Echtzeit.
Wichtig ist das vor allem bei langen Kantteilen wie Abdeckungen, Verkleidungen oder Profilen über die volle Länge, die später sauber aneinander oder an ein anderes Bauteil passen müssen. Ein gleichmäßiger Winkel über die ganze Kante erspart Nacharbeit beim Montieren.
Angaben in der Zeichnung: So kommt Ihr Kantteil ohne Rückfragen in die Fertigung
Für das Abkanten braucht A-T-K dieselben Grundlagen wie für jede Fertigung nach Zeichnung. Speziell für Kantteile helfen diese Angaben:
- Werkstoff und Blechstärke, bei Aluminium auch die Legierung
- Biegewinkel und Biegerichtung jeder Kantung, also nach oben oder nach unten
- eine Bemaßung mit klarem Bezug: Außenmaß oder Innenmaß, damit die Schenkellängen eindeutig sind
- den Innenradius, falls er für die Funktion wichtig ist
- Funktionsmaße und Toleranzen dort, wo es tatsächlich darauf ankommt
- die Stückzahl, und ob es um ein Einzelteil, eine Kleinserie oder eine laufende Serie geht
- wenn vorhanden, ein 3D-Modell, aus dem sich die Abwicklung ableiten lässt
Die Abwicklung, also den flachen Zuschnitt vor dem Biegen, berechnet A-T-K auf die eigenen Werkzeuge. Beim Biegen wird das Material an der Außenseite gestreckt und an der Innenseite gestaucht. Wie lang der Zuschnitt sein muss, damit die Schenkel nach dem Biegen stimmen, hängt deshalb vom Werkzeug ab. Schicken Sie daher lieber die gewünschten Endmaße als eine selbst gerechnete Abwicklung.
Einzelteil oder Serie: Abkanten in der Sonderfertigung und der Serienfertigung
Abgekantet wird bei A-T-K in beiden Bereichen. In der Sonderanfertigung in Edla bei Steinakirchen entstehen Einzelstücke und kleine Mengen aus Stahl, Edelstahl, Aluminium und Cortenstahl für Tischler, Architekten, Baufirmen und Private: Konsolen, Abdeckungen, Blenden oder Winkel nach Maß. In der Serienfertigung am Produktionsstandort in Tschechien ist das Abkanten Teil einer Kette aus Laserschneiden, Biegen, Bearbeiten und Schweißen, etwa für Kunden aus der Aufzug- und Möbelindustrie.
Für die Serie zahlt sich ein gut abgestimmtes Teil besonders aus. Sind Biegefolge, Radien und Schenkel einmal auf die Maschine abgestimmt, kann das CNC-Programm für die nächste Charge wieder verwendet werden. Das spart Rüstzeit und sorgt dafür, dass die Teile von Charge zu Charge gleich ausfallen.
Häufige Fragen zum Blech abkanten lassen
Wie lang darf ein Kantteil bei A-T-K sein?
Die Abkantpresse hat eine Biegelänge von 3.100 mm. Kanten bis zu dieser Länge werden in einem Hub gebogen. Ob die nötige Presskraft für Ihr Teil reicht, hängt zusätzlich von Werkstoff und Blechstärke ab.
Welche Blechstärke kann abgekantet werden?
Das hängt vom Werkstoff, von der Biegelänge und vom gewünschten Radius ab. Nennen Sie in Ihrer Anfrage Werkstoff, Stärke und Länge der Kante, dann prüft A-T-K, ob und mit welchem Werkzeug das Teil gekantet werden kann.
Kann ich einen bestimmten Innenradius vorgeben?
Ja, wenn er für die Funktion wichtig ist. Beim Freibiegen ergibt sich der Radius aus der Werkzeugöffnung. Steht ein bestimmter Radius in der Zeichnung, wird geprüft, mit welchem Werkzeug er erreichbar ist.
Soll ich die Abwicklung selbst berechnen?
Besser nicht. Die Abwicklung hängt von den Werkzeugen ab, mit denen gebogen wird. Geben Sie die Endmaße des fertigen Teils an, den Zuschnitt rechnet A-T-K.
Bekomme ich Laserschneiden und Abkanten aus einer Hand?
Ja. Fiber-Laser und Abkantpresse gehören beide zum Maschinenpark von A-T-K, dazu kommen Schweißroboter und Bearbeitungszentren. So kann aus einer Zeichnung ein fertig geschnittenes, gekantetes und auf Wunsch verschweißtes Teil werden.
Fazit: Blech abkanten lassen mit einer durchdachten Zeichnung
Wer Blech abkanten lassen möchte, spart sich die meisten Rückfragen mit einer klaren Zeichnung: Werkstoff, Blechstärke, Winkel, Biegerichtung, eindeutig bemaßte Schenkel und die Stückzahl. Radien und Abwicklung ergeben sich aus den Werkzeugen und werden von A-T-K abgestimmt. Mit 3.100 mm Biegelänge, 150 t Presskraft und automatischer Bombierung deckt die Abkantpresse vom kurzen Winkel bis zur langen Abdeckung ein breites Spektrum ab. Schicken Sie Ihre Zeichnung an office@atk-metall.at, und A-T-K meldet sich mit einer Einschätzung zu Ihrem Teil.
