
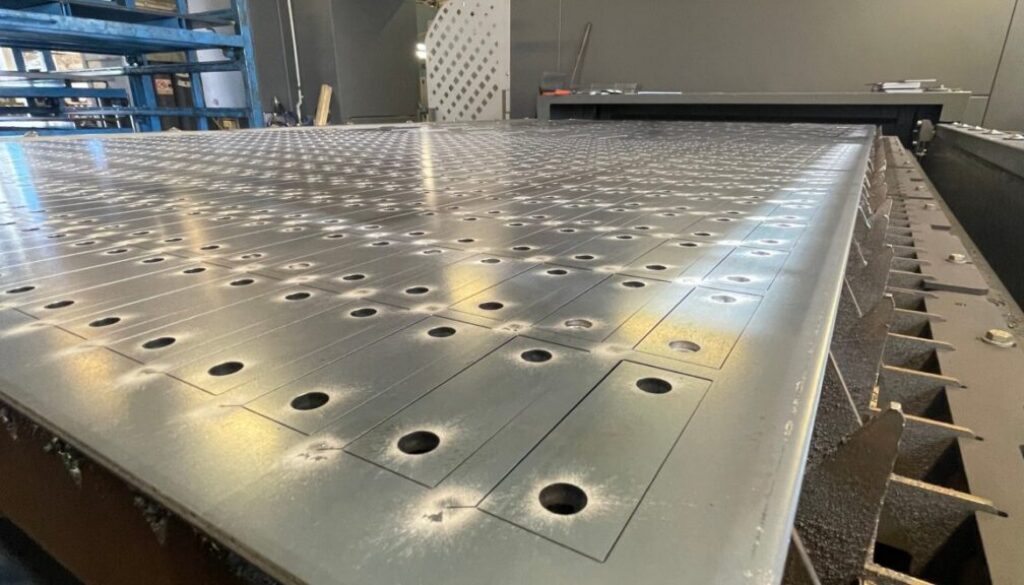
Laserschneiden lassen: Stahl, Edelstahl und Aluminium mit dem Fiber-Laser – Blechstärken, Formate und Daten
Laserschneiden lassen ist für viele Betriebe der kürzeste Weg vom Plan zum fertigen Blechteil. Ob Konsole aus Stahl, Blende aus Edelstahl oder Abdeckung aus Aluminium: Der Fiber-Laser schneidet die Kontur direkt aus der Blechtafel, ohne Stanzwerkzeug und ohne Werkzeugkosten. Damit das Ergebnis genau so aussieht wie geplant, kommt es auf ein paar Punkte an: die passende Blechstärke, das Format der Tafel, die Art der Schnittkante und vor allem saubere Daten. In diesem Beitrag erfahren Sie, was A-T-K mit dem Fiber-Laser schneidet, wo die Grenzen liegen und welche Angaben Ihre Anfrage braucht.
Laserschneiden lassen: Wann sich der Laser lohnt
Ein Laser schneidet Konturen aus ebenem Blech. Der Strahl wird über ein CNC-Programm geführt, das direkt aus Ihrer Zeichnung oder Ihrem CAD-Modell entsteht. Weil kein Werkzeug gefertigt werden muss, macht es für den Laser kaum einen Unterschied, ob Sie ein einzelnes Teil, einen Prototyp, eine Kleinserie oder eine laufende Serie brauchen. Ändert sich die Kontur, wird die Datei angepasst, nicht ein Werkzeug.
Typische Laserteile sind Konsolen, Halterungen, Laschen, Flansche, Abdeckungen, Gehäuseteile, Blenden, Lochbleche nach eigenem Muster und Zuschnitte, die später gekantet oder verschweißt werden. Auch freie Formen, Radien, Langlöcher und viele Ausschnitte in einem Teil sind für den Laser kein Problem, denn die Kontur kostet im Wesentlichen Schneidweg und keine zusätzliche Rüstzeit.
Es gibt aber auch Fälle, in denen ein anderes Verfahren besser passt. Bei sehr hohen Stückzahlen einfacher Teile, die zusätzlich Prägungen, Sicken oder Durchzüge brauchen, kann Stanzen die wirtschaftlichere Lösung sein. A-T-K bietet Stanzteile in Kooperation mit Partnerunternehmen an. Welches Verfahren für Ihr Teil sinnvoll ist, lässt sich am besten anhand der Zeichnung und der geplanten Stückzahl besprechen.
Der Fiber-Laser bei A-T-K: Die Maschinendaten
Im Maschinenpark von A-T-K steht für das Laserschneiden ein Bystronic By Smart Fiber 3015 mit einer Laserquelle von 6 kW. Die wichtigsten Kennzahlen im Überblick:
- Blech-Nennmaß: maximal 3.000 × 1.500 mm
- Schneidbereich: X 3.106 mm, Y 1.582 mm
- Stahl: bis 25 mm Blechstärke
- Edelstahl: bis 30 mm Blechstärke
- Aluminium: bis 30 mm Blechstärke
Das Nennmaß beschreibt die Größe der Blechtafel, die auf die Maschine passt. Ein einzelnes Teil kann damit beinahe so groß werden wie die Tafel selbst. Kleinere Teile werden auf der Tafel verschachtelt, also so angeordnet, dass möglichst wenig Verschnitt entsteht. Die maximale Blechstärke ist die Obergrenze der Maschine. Je dicker das Blech, desto langsamer der Schnitt und desto deutlicher zeichnen sich an der Schnittfläche Riefen ab. Für dünne und mittlere Bleche ist ein Fiber-Laser dieser Leistungsklasse dagegen schnell und schneidet sehr feine Konturen.
Stahl, Edelstahl und Aluminium: Was beim Schneiden unterschiedlich ist
Die drei Werkstoffe verhalten sich unter dem Laser unterschiedlich, und das hat Folgen für das fertige Teil. Allgemein gilt in der Blechbearbeitung: Baustahl wird vor allem in größeren Stärken häufig mit Sauerstoff als Schneidgas geschnitten. Dabei bildet sich an der Schnittfläche eine dünne Oxidschicht. Für viele Teile spielt das keine Rolle, für eine spätere Pulverbeschichtung oder bestimmte Schweißnähte kann es aber wichtig sein, ob diese Schicht entfernt wird. Sagen Sie deshalb schon bei der Anfrage dazu, welche Oberfläche das Teil später bekommt.
Edelstahl wird üblicherweise mit Stickstoff geschnitten. Die Schnittkante bleibt metallisch blank, was vor allem bei sichtbaren Teilen wie Blenden, Abdeckungen oder Möbelteilen zählt. Aluminium reflektiert den Laserstrahl stark und leitet Wärme sehr gut. Fiber-Laser kommen mit solchen Werkstoffen deutlich besser zurecht als ältere Laserbauarten, trotzdem verhält sich Alu beim Schneiden und vor allem beim späteren Kanten anders als Stahl. Die Details dazu finden Sie im Beitrag Aluminium-Sonderanfertigung: Was beim Schneiden, Kanten und Schweißen von Alu anders ist.
Welcher Werkstoff für Ihren Einsatz überhaupt der richtige ist, hängt von Belastung, Umgebung und Optik ab. Im Zweifel klären Sie das gemeinsam mit A-T-K, bevor die Datei für den Laser vorbereitet wird.
Schnittkante und Genauigkeit: Was Sie erwarten können
Der Laserstrahl trägt nur einen schmalen Spalt Material ab. Diese Schnittfuge wird bei der Programmierung berücksichtigt, damit das Teil die Maße aus der Zeichnung bekommt. Die Wärme bleibt auf einen kleinen Bereich rund um den Schnitt beschränkt, deshalb verziehen sich lasergeschnittene Teile in der Regel weniger als Teile, die mit anderen thermischen Verfahren getrennt werden.
Wie die Kante aussieht, hängt von Werkstoff und Stärke ab. Dünne Bleche bekommen eine sehr glatte Schnittfläche, bei dicken Blechen sind feine Riefen sichtbar. An der Unterseite kann sich ein leichter Grat bilden. Ob das Teil entgratet werden soll, gehört in die Anfrage, vor allem wenn es später angefasst wird oder als Sichtteil eingesetzt ist.
Auch kleine Bohrungen haben eine Grenze: Je dicker das Blech, desto größer sollte der kleinste Lochdurchmesser im Verhältnis zur Blechstärke sein. Sehr kleine oder sehr genaue Bohrungen in dicken Blechen werden deshalb oft nachträglich gebohrt oder gefräst. Dafür stehen bei A-T-K zwei Bearbeitungszentren zur Verfügung. Welche Toleranzen für Ihr Teil gelten, legen Sie am besten in der Zeichnung fest. Markieren Sie die Maße, auf die es wirklich ankommt, etwa Passbohrungen oder Anschlagkanten. So wird genau dort gemessen und nachgearbeitet, wo es für die Funktion zählt.
Daten für das Laserschneiden: So bereiten Sie die Datei vor
Die Datei ist beim Laserschneiden das Werkzeug. Je sauberer sie ist, desto schneller geht es von der Anfrage zum Teil, und desto geringer ist die Gefahr von Missverständnissen. Diese Punkte haben sich bewährt:
- Kontur im Maßstab 1:1 in Millimetern: Die Schneidkontur sollte genau so gezeichnet sein, wie das Teil aussehen soll, ohne Skalierung.
- Geschlossene Konturen: Jede Außenkontur und jeder Ausschnitt muss geschlossen sein. Offene Linien, doppelte oder überlappende Linien führen zu Rückfragen.
- Nur schneiden, was geschnitten werden soll: Bemaßungen, Rahmen, Schriftfelder und Hilfslinien gehören in eine eigene Ebene oder in eine separate Zeichnung, nicht in die Schneidkontur.
- Werkstoff und Stärke: Stahl, Edelstahl oder Aluminium, dazu die Blechstärke und, wenn wichtig, die genaue Werkstoffsorte.
- Stückzahl und Oberfläche: Einzelteil oder Serie, und ob das Teil roh bleibt, verzinkt oder pulverbeschichtet wird.
- Sichtseite: Bei Edelstahl und Aluminium ist oft eine Seite die Sichtseite. Geben Sie an, welche das ist und ob die Oberfläche geschützt bleiben soll.
Für reine Zuschnitte sind 2D-Formate wie DXF oder DWG in der Branche üblich, für Teile mit Kantungen zusätzlich ein 3D-Modell, zum Beispiel als STEP-Datei, und eine PDF-Zeichnung mit den Maßen. Welche Formate für Ihr Projekt passen, klären Sie am einfachsten direkt bei der Anfrage. Was eine gute Fertigungszeichnung sonst noch enthalten sollte, lesen Sie im Beitrag Vom Prototyp zur Serienfertigung.
Vom Zuschnitt zum fertigen Teil: Kanten, Schweißen und Oberfläche
Das Laserteil ist selten der letzte Schritt. Viele Zuschnitte werden anschließend gekantet, gebohrt, verschweißt oder beschichtet. Wenn alle Schritte in einer Hand liegen, passt das Ergebnis besser zusammen, weil schon der Zuschnitt auf die nächsten Arbeitsschritte abgestimmt wird.
Bei A-T-K folgt auf den Laser bei Bedarf die Abkantpresse Bystronic Xpert Pro 150/3100 mit 150 Tonnen Presskraft und 3.100 mm Biegelänge. Für Gewinde, Senkungen und Fräsungen stehen die Bearbeitungszentren bereit, für Baugruppen ein Schweißroboter FANUC ARC Mate 120iC und erfahrene Handschweißer. Verzinken und Pulverbeschichten bietet A-T-K in Kooperation mit Partnerunternehmen an. Wie aus einzelnen Laserteilen eine fertige Baugruppe wird, zeigt der Beitrag Blechbaugruppen fertigen lassen.
Ein Hinweis zu Kantteilen: Wird ein Teil nach dem Laserschneiden gekantet, muss der Zuschnitt die Biegung bereits berücksichtigen. Am einfachsten ist das, wenn Sie ein 3D-Modell des fertigen Teils schicken. Liefern Sie nur eine Abwicklung, sollte daraus klar hervorgehen, wo gekantet wird, in welche Richtung und welcher Innenradius gewünscht ist.
Einzelteil oder Serie: Laserschneiden für Sonderfertigung und Serienfertigung
A-T-K arbeitet mit zwei Standbeinen. In der Serienfertigung entstehen am Produktionsstandort in Tschechien kleine bis mittelgroße Stahlteile nach Kundenzeichnung, mit Fiber-Laser, Biegemaschine, zwei Bearbeitungszentren und Schweißroboter. Die Teile gehen vor allem an Kunden aus der Aufzug- und Möbelindustrie. Hier zählt, dass ein Teil bei der hundertsten Lieferung genauso aussieht wie bei der ersten, und dass die Daten einmal sauber angelegt sind.
In der Sonderfertigung in Edla bei Steinakirchen geht es um Stahl, Edelstahl, Cortenstahl und Aluminium für Tischler, Architekten, Baufirmen und private Kunden. Lasergeschnittene Teile sind dort oft der Ausgangspunkt für Möbeleinzelstücke, Absturzsicherungen, Überdachungen oder Einfassungen. Gerade bei Einzelstücken spielt der Laser seine Stärke aus: Eine geänderte Form kostet keine neue Form, sondern nur eine geänderte Datei.
Häufige Fragen zum Laserschneiden lassen
Wie dick darf das Blech beim Laserschneiden sein?
Der Fiber-Laser von A-T-K schneidet Stahl bis 25 mm, Edelstahl und Aluminium bis 30 mm Blechstärke. Das sind die Obergrenzen der Maschine. Bei sehr dicken Blechen lohnt es sich, Kantenbild und Bohrungsgrößen vorab abzustimmen.
Wie groß kann ein lasergeschnittenes Teil sein?
Das Blech-Nennmaß liegt bei 3.000 × 1.500 mm, der Schneidbereich bei 3.106 × 1.582 mm. Größere Bauteile lassen sich aus mehreren Laserteilen zusammensetzen, etwa verschweißt oder verschraubt.
Kann ich auch ein einzelnes Teil schneiden lassen?
Ja. Weil beim Laserschneiden kein Werkzeug gefertigt wird, sind Einzelteile und Prototypen kein Sonderfall. Für Einzelstücke und Sonderanfertigungen ist die Sonderfertigung in Edla die richtige Adresse, für wiederkehrende Teile in größerer Stückzahl die Serienfertigung.
Welche Angaben braucht A-T-K für eine Anfrage?
Eine Zeichnung oder CAD-Datei mit geschlossenen Konturen, den Werkstoff, die Blechstärke, die Stückzahl und die gewünschte Oberfläche. Bei Kantteilen hilft ein 3D-Modell, bei Sichtteilen die Angabe der Sichtseite.
Muss eine Laserkante nachbearbeitet werden?
Nicht immer. Bei dünnen Blechen ist die Kante oft direkt einsatzbereit. Wird das Teil angefasst, beschichtet oder als Sichtteil verwendet, ist Entgraten sinnvoll. Geben Sie das bei der Anfrage an, dann wird es von Anfang an eingeplant.
Fazit: Laserschneiden lassen mit klaren Daten
Wer Laserschneiden lassen möchte, braucht vor allem zwei Dinge: einen Partner mit der passenden Maschine und eine saubere Datei. Mit dem Bystronic Fiber-Laser schneidet A-T-K Stahl bis 25 mm sowie Edelstahl und Aluminium bis 30 mm auf Tafeln bis 3.000 × 1.500 mm, vom Einzelteil bis zur Serie. Kanten, Bohren, Schweißen und Oberfläche folgen auf Wunsch aus einer Hand. Schicken Sie A-T-K Ihre Zeichnung mit Werkstoff, Stärke und Stückzahl, und Sie bekommen Laserteile, die genau zu Ihrem Projekt passen.
