
Blechbaugruppen fertigen lassen: Lohnfertigung mit Laser, Abkanten und Schweißroboter
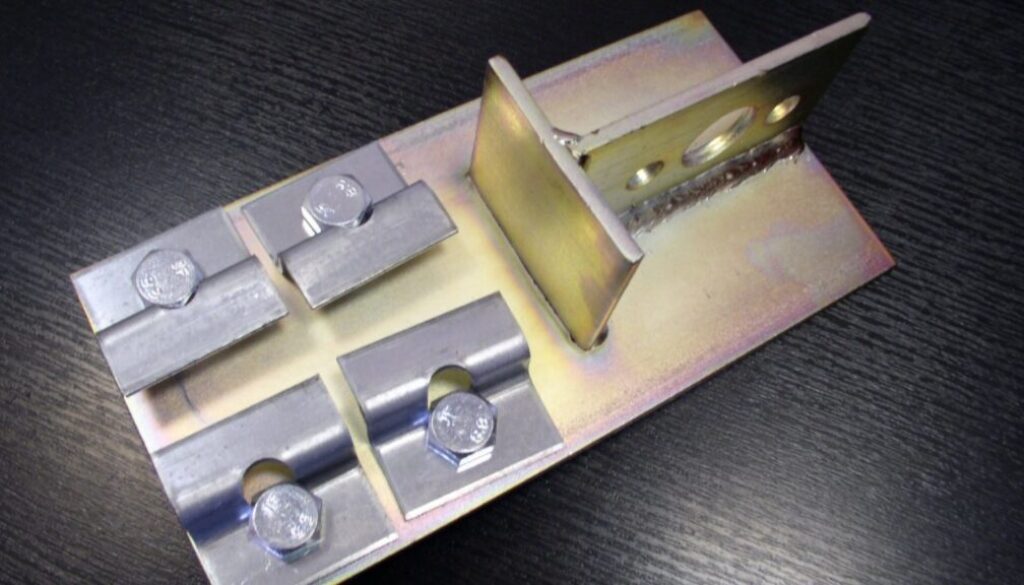
Ein Gehäuse für eine Aufzugssteuerung, ein Tragrahmen für ein Möbelsystem, eine Konsole mit Gewinden und angeschweißten Laschen: Hinter vielen Produkten stecken Blechbaugruppen, also mehrere Einzelteile aus Blech, die gelasert, gekantet, bearbeitet und zu einer Einheit verschweißt werden. Wer solche Teile nicht selbst herstellen kann oder will, gibt sie in Lohnfertigung. Wenn Sie Blechbaugruppen fertigen lassen, entscheidet vor allem eines über das Ergebnis: ob die einzelnen Arbeitsschritte sauber ineinandergreifen. In diesem Beitrag erfahren Sie, was eine Blechbaugruppe ausmacht, welche Schritte in der Serienfertigung von A-T-K dahinterstehen und wie Sie Ihre Anfrage so vorbereiten, dass sie ohne Rückfragen-Schleifen bearbeitet werden kann.
Was ist eine Blechbaugruppe?
Eine Blechbaugruppe besteht aus mehreren Einzelteilen, die erst gemeinsam ihre Funktion erfüllen. Ein einzelnes gelasertes Blech ist ein Zuschnitt, ein gekantetes Blech ein Biegeteil. Sobald mehrere dieser Teile verschweißt, verschraubt oder mit Einpressmuttern und Bolzen ergänzt werden, spricht man von einer Baugruppe. Typische Beispiele sind Gehäuse und Abdeckungen, Rahmen und Gestelle, Halter und Konsolen, Schaltschrankteile oder Unterkonstruktionen für Möbel.
Gerade in der Aufzug- und Möbelindustrie werden solche Baugruppen in wiederkehrenden Stückzahlen gebraucht. Das sind auch die beiden Branchen, aus denen ein Großteil der Aufträge in der Serienfertigung von A-T-K kommt. Gefertigt werden dort kleine bis mittelgroße Stahlteile nach Kundenzeichnung, vom einfachen Biegeteil bis zur verschweißten Baugruppe.
Blechbaugruppen fertigen lassen: Wann sich Lohnfertigung lohnt
Viele Betriebe haben zwar das Know-how für ihr Endprodukt, aber keinen eigenen Maschinenpark für Laserschneiden, Abkanten und Roboterschweißen. Andere fertigen selbst, stoßen aber bei Auftragsspitzen an ihre Kapazitätsgrenze. In beiden Fällen ist die Lohnfertigung eine naheliegende Lösung. Entscheidend ist dabei weniger, ob ein Partner einen einzelnen Arbeitsschritt beherrscht, sondern ob er die ganze Kette abdeckt.
- Weniger Schnittstellen: Wenn Zuschnitt, Biegen, Bearbeiten und Schweißen in einem Betrieb passieren, entfallen Transporte zwischen mehreren Zulieferern und die Abstimmung, wer für welche Maßabweichung zuständig ist.
- Gleichbleibende Teile über die Serie: CNC-gesteuerte Maschinen und Schweißvorrichtungen sorgen dafür, dass das hundertste Teil dem ersten entspricht.
- Ein Ansprechpartner: Fragen zur Zeichnung, zur Toleranz oder zur Oberfläche klären Sie mit einer Person, nicht mit drei Lieferanten.
- Kein eigenes Investment: Sie nutzen einen Maschinenpark, ohne ihn selbst anschaffen, auslasten und warten zu müssen.
Schritt 1: Zuschnitt mit dem Fiber-Laser
Am Anfang jeder Blechbaugruppe steht der Zuschnitt. A-T-K setzt dafür eine Fiber-Laseranlage Bystronic By Smart Fiber 3015 mit 6 kW Laserquelle ein. Sie verarbeitet Blechtafeln bis 3.000 x 1.500 mm, bei Stahl bis 25 mm Stärke. Der Laser schneidet Außenkonturen, Bohrungen, Langlöcher und Ausschnitte in einem Durchgang, ohne dass dafür eigene Werkzeuge angefertigt werden müssen. Das macht ihn für Serien genauso geeignet wie für Varianten, die sich nur in einzelnen Maßen unterscheiden.
Für Rohre und Profile stehen zusätzlich zwei vollautomatische Bandsägen zur Verfügung, mit einer Sägeleistung bis 330 mm im Rundmaterial. So lassen sich Baugruppen, die Blechteile mit Rohren oder Profilen kombinieren, ebenfalls im eigenen Haus zuschneiden. Ein Tipp aus der Praxis: Wer schon in der Konstruktion Laschen und Schlitze als Positionierhilfen vorsieht, erleichtert das spätere Zusammenstecken und Schweißen deutlich.
Schritt 2: Abkanten auf der Xpert Pro 150/3100
Aus dem flachen Zuschnitt wird beim Abkanten ein räumliches Teil. In der Serienfertigung von A-T-K arbeitet dafür eine Abkantpresse Bystronic Xpert Pro 150/3100 mit 3.100 mm Biegelänge und 150 Tonnen Presskraft. Sie ist mit einer automatischen CNC-Bombierung in Echtzeit ausgestattet. Diese gleicht die Durchbiegung von Ober- und Unterwange während des Biegens aus, damit der Biegewinkel über die ganze Länge gleich bleibt. Bei langen Kanten, etwa an Abdeckungen oder Profilen für die Aufzugsindustrie, ist das die Voraussetzung dafür, dass die Teile später ohne Nacharbeit zusammenpassen.
Für Ihre Konstruktion heißt das: Klären Sie früh, welche Biegeradien und Schenkellängen sich mit dem gewählten Werkstoff und der Blechstärke umsetzen lassen und wie weit Bohrungen von der Biegekante entfernt liegen müssen. Diese Abstimmung ist meist eine Frage von wenigen Minuten, erspart aber später Änderungsschleifen an der Zeichnung.
Schritt 3: Bohren, Fräsen und Gewinde in den Bearbeitungszentren
Nicht jede Funktion lässt sich mit Laser und Abkantpresse herstellen. Passungen, Gewinde, Senkungen oder plane Anlageflächen entstehen in der mechanischen Bearbeitung. A-T-K verfügt dafür über zwei Bohr-Fräszentren: ein AXA DBZ mit Verfahrwegen von 2 x 750 mm in X, 550 mm in Y und 600 mm in Z sowie Heidenhain-Steuerung TNC 640, und ein AXA VCC mit 1.350 x 750 x 850 mm Verfahrweg und Siemens-Steuerung 840D sl.
Die Bearbeitung kann vor oder nach dem Schweißen erfolgen. Liegen eng tolerierte Bohrbilder oder Anlageflächen auf einer verschweißten Baugruppe, ist die Bearbeitung danach oft der sicherere Weg, weil der Wärmeeintrag beim Schweißen das Teil leicht verziehen kann. Welche Reihenfolge für Ihr Teil sinnvoll ist, hängt von der Geometrie und den Toleranzen ab und wird im Zuge der Anfrage geklärt. Eine Übersicht aller Maschinen finden Sie im Maschinenpark von A-T-K.
Schritt 4: Schweißen mit Roboter und von Hand
Beim Schweißen entscheidet sich, ob aus Einzelteilen eine maßhaltige Baugruppe wird. A-T-K kombiniert dafür Automatisierung und Handarbeit. Ein Schweißroboter FANUC ARC Mate 120iC mit sechs Achsen, Fronius-Schweißquelle und zwei Aufspannflächen von je 1.800 x 700 mm übernimmt wiederkehrende Nähte. Der Vorteil in der Serie: Nahtlage, Nahtlänge und Schweißparameter sind bei jedem Teil gleich, sobald Programm und Vorrichtung einmal stehen.
Nicht jede Naht ist für den Roboter geeignet. Schwer zugängliche Stellen, Musterteile oder kleine Losgrößen, bei denen sich eine eigene Vorrichtung nicht rechnet, schweißen drei erfahrene Handschweißer. Diese Kombination hat einen praktischen Vorteil: Eine Baugruppe kann als Muster von Hand geschweißt und erst dann auf den Roboter übertragen werden, wenn Konstruktion und Stückzahl feststehen. Wie dieser Weg vom ersten Muster zur Serie im Detail abläuft, lesen Sie im Beitrag Vom Prototyp zur Serienfertigung.
Oberfläche und Zukaufteile aus einer Hand
Eine Baugruppe ist erst dann montagefertig, wenn auch die Oberfläche stimmt. In Kooperation mit Partnerunternehmen bietet A-T-K Verzinken und Pulverbeschichten an, außerdem Stanzteile für Fälle, in denen das Stanzen wirtschaftlicher ist als das Laserschneiden. Für Sie bedeutet das: Sie bestellen eine fertige Baugruppe und müssen den Transport zum Beschichter nicht selbst organisieren.
Welche Oberfläche passt, hängt vom Einsatzort ab. Ein Gestell für den Innenraum einer Möbelproduktion hat andere Anforderungen als eine Konsole, die im Freien oder in einem feuchten Schacht montiert wird. Geben Sie in der Anfrage deshalb an, wo das Teil später eingesetzt wird. Bei der Frage, ob statt Stahl ein anderer Werkstoff sinnvoller wäre, hilft der Beitrag Stahl, Edelstahl oder Aluminium weiter.
So bereiten Sie Ihre Anfrage vor
Je vollständiger die Unterlagen sind, desto genauer lässt sich eine Baugruppe beurteilen. Folgende Angaben sollten in einer Anfrage für die Serienfertigung enthalten sein:
- Zeichnung: eine bemaßte Fertigungszeichnung als PDF, idealerweise ergänzt um ein 3D-Modell (zum Beispiel STEP) oder DXF-Dateien der Zuschnitte.
- Werkstoff und Blechstärke: möglichst mit genauer Werkstoffbezeichnung.
- Stückzahl: Menge pro Abruf und, falls bekannt, der voraussichtliche Jahresbedarf.
- Toleranzen und Schweißangaben: welche Maße funktionskritisch sind und welche Nähte wo vorgesehen sind.
- Oberfläche: roh, verzinkt oder pulverbeschichtet, bei Pulver mit gewünschtem Farbton.
- Einsatzzweck: wofür und wo die Baugruppe verwendet wird.
Ansprechpartnerin für die Serienfertigung ist Elisabeth Metzinger, erreichbar über die Seite Serienfertigung. Haben Sie statt einer Serie ein Einzelstück oder ein Projekt nach Maß, etwa ein Geländer oder ein Möbelteil, ist die Sonderanfertigung in Edla bei Steinakirchen die richtige Adresse. Und wenn Ihre Baugruppe Teil eines Fördersystems ist, finden Sie unter Lade- und Förderanlagen mehr dazu.
Häufige Fragen zur Lohnfertigung von Blechbaugruppen
Welche Werkstoffe werden in der Serienfertigung verarbeitet?
Der Schwerpunkt liegt auf Stahlteilen. Der Fiber-Laser schneidet laut Maschinenpark auch Edelstahl und Aluminium. Welche Werkstoffkombination für Ihre Baugruppe sinnvoll ist, klären Sie am besten direkt in der Anfrage.
Ab welcher Stückzahl lohnt sich die Serienfertigung?
Eine feste Grenze gibt es nicht. Entscheidend sind Aufwand für Programmierung und Vorrichtungen im Verhältnis zur Stückzahl und wie oft das Teil wieder abgerufen wird. Häufig steht am Anfang ein Muster, das von Hand gefertigt wird, bevor die Serie anläuft.
Kann ich eine Baugruppe ohne fertige Zeichnung anfragen?
Die Serienfertigung arbeitet nach Kundenzeichnung. Wenn Sie erst eine Skizze oder eine Idee haben, ist die Sonderanfertigung der passende Einstieg. Dort wird aus der Skizze ein fertigungsgerechtes Teil, das später auch in Serie gehen kann.
Werden die Baugruppen auch verzinkt oder beschichtet geliefert?
Ja. Verzinken und Pulverbeschichten bietet A-T-K gemeinsam mit Partnerunternehmen an, ebenso Stanzteile. Sie erhalten die Baugruppe damit in dem Zustand, in dem sie montiert wird.
Wo werden die Teile gefertigt?
Die Serienfertigung findet am Produktionsstandort von A-T-K in Tschechien statt. Firmensitz und Ansprechpartner sind in Purgstall an der Erlauf, betreut werden Betriebe in Niederösterreich, Oberösterreich und Wien.
Fazit: Eine Kette statt vieler Lieferanten
Wer Blechbaugruppen fertigen lassen will, profitiert am meisten von einem Partner, der Zuschnitt, Abkanten, Bearbeitung, Schweißen und Oberfläche abdeckt. Bei A-T-K greifen dafür Fiber-Laser, die Abkantpresse Xpert Pro 150/3100, zwei Bearbeitungszentren, ein Schweißroboter und erfahrene Handschweißer ineinander, ergänzt um Verzinken und Pulverbeschichten über Partner. Schicken Sie Ihre Zeichnung mit Werkstoff, Stückzahl und Oberfläche über die Seite Serienfertigung, und Sie erhalten eine fundierte Einschätzung zu Ihrer Baugruppe.
